本章目的:注塑孔特征设计
1.注塑孔的深度不能太深(若太深,采用阶梯孔成型)
塑胶件的孔、槽以及凹坑是通过模具上的型芯而成型的。型芯是模具上凸起的部分,型芯尺寸影响着模具的寿命和零件的质量等。在零件注射过程中,过高过长的型芯承受着较高的塑胶熔料冲击力,很容易引起型芯的位置移动,从而造成孔槽等尺寸误差大,或者在长期的冲击力之下,型芯容易发生折断而降低使用寿命。因此,塑胶件的孔、槽以及凹坑等相关尺寸设计必须保证合适型芯的尺寸,从而保证模具寿命和提高零件质量等。
塑胶件上常见的孔大致可以分为不通孔、通孔和阶梯孔3种。
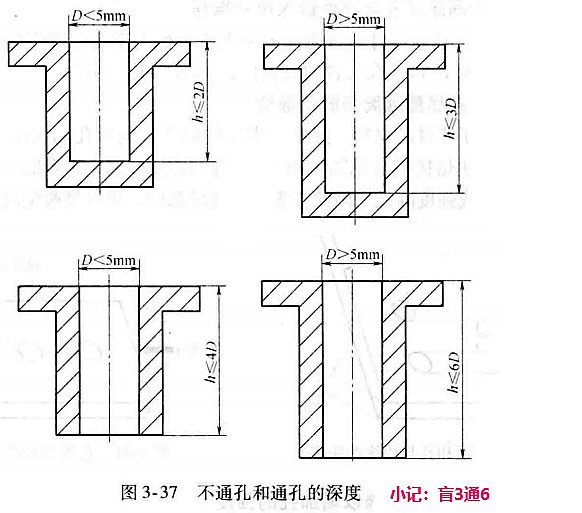
当不通孔的直径小于5mm时,孔的深度不应该超过孔直径的2倍;当不通孔的直径大于5mm时,孔的深度不应超过孔直径的3倍。
通孔比不通孔更容易制造,因为型芯可以分布在凸、凹模两侧,通孔的深度可以适当加大。当通孔的直径小于5mm时,孔的深度不应该超过孔直径的4倍;当通孔的直径大于5mm时,孔的深度不超过孔直径的6倍。
不通孔和通孔的深度推荐值如图3-37所示。
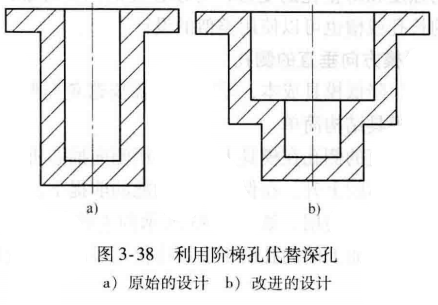
如果孔太深,可以用阶梯孔的方法替代成型,如图3-38所示。
2.注塑需避免盲孔(不通孔)底面太薄
3.孔与孔的间距及孔与零件边缘尺寸避免太小
4.零件上的孔尽量远离零件受载荷部位
5.可以在孔的边缘增加凸缘增加孔的强度
6.避免与零件脱模方向垂直的侧孔
7.长孔的设计避免阻碍塑胶溶料的流动
8.风孔的设计
暂无讨论,说说你的看法吧