进阶篇:3.1.1.8)DFM注塑-机械紧固

本章目的:了解塑胶件机械紧固方式的设计要点。


1.紧固件装配

塑胶件可以通过标准的螺栓、螺钉和螺母等通用紧固件来实现装配。由于紧固件由铁或铜等金属构成,强度较高,而相对来说,塑胶件强度较低,因此在使用紧固件进行塑胶件的装配时,需要避免塑胶件承受较大的压应力而发生变形甚至折断等问题。
在使用紧固件装配时,需要考虑到:

1.1 避免使用过大的扭矩来进行装配。

过大的扭矩容易造成塑胶件承受过大的压应力而失效。在装配线上,可以通过使用扭力螺钉旋具或扭力扳手等来控制装配过程中扭矩的大小。


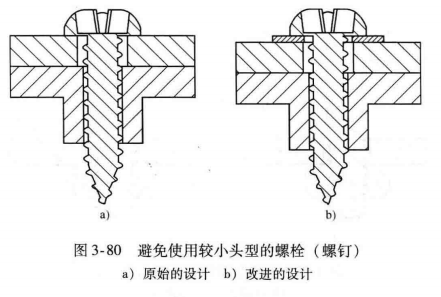
1.2 避免使用较小头型的螺栓(螺钉)。

使用较大头型的螺栓(螺钉)、有肩螺栓或者使用垫圈来扩大塑胶件与紧固件的接触区域,从而减小塑胶件承受的压应力,如图3-80所示。
进阶篇:3.1.1.8)DFM注塑-机械紧固


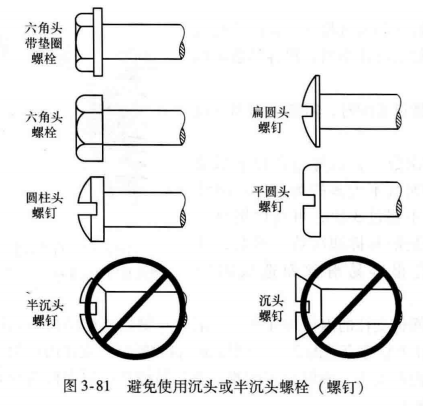
1.3 避免使用沉头或半沉头螺栓(或螺钉)

这种圆锥形紧固件会造成塑胶件承受圆周应力而失效,如图3-81所示。
进阶篇:3.1.1.8)DFM注塑-机械紧固


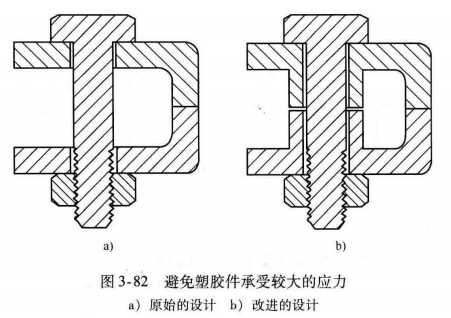
1.4 可以通过塑胶件的优化设计来避免塑胶件承受较大的应力

如图3-82所示。
进阶篇:3.1.1.8)DFM注塑-机械紧固


2.塑料用自攻螺钉

2.1装配次数

2.2 自攻螺钉支柱的内径和外径

2.3 螺纹旋合长度不少于螺钉公称直径的2倍

2.4 支柱的深度

2.5 支柱顶部增加斜角或沉孔

2.6 支柱四周增加加强筋和圆角

2.7 合理的驱动扭矩

3.埋入螺母

3.1 埋人螺母的安装方式

3.2 安装方式对比

3.3 螺母支柱设计指南

4.DFMA的运用

进阶篇

进阶篇:3.1.1.7)DFM注塑-卡扣

2018-3-24 20:46:00

进阶篇

进阶篇:3.1.1.9)DFM注塑-热熔

2018-4-14 13:13:00

0 条回复 A文章作者 M管理员
    暂无讨论,说说你的看法吧